Comment demander un devis d’injection plastique et quelles données font varier le prix
Un devis n’est pas plus précis que les données qui l’accompagnent. Nous vous indiquons ce qu’il est utile d’envoyer, comment chaque donnée influe sur le prix de votre pièce et que faire si vous ne l’avez pas encore.
Guides18 min de lecture
En bref
- Le coût de chaque pièce injectée additionne, entre autres postes, la part du moule, la matière, le temps machine et les opérations effectuées après le moulage, et les données que vous nous transmettez permettent d’affiner ces postes.
- Envoyez le modèle 3D au format STEP accompagné d’un plan PDF indiquant les cotes critiques et leurs tolérances, car de nombreux fichiers STEP contiennent la forme mais pas les tolérances.
- Le nombre total de pièces détermine la part du moule imputée à chaque pièce, et des prévisions par semaine, par mois et par an aident à choisir le nombre d’empreintes qui se justifie.
- La norme internationale de tolérances des pièces moulées est l’ISO 20457:2026, qui ne mentionne pas le soufflage ; pour une pièce soufflée, mieux vaut donc convenir des tolérances sur le plan.
- Si la pièce doit entrer en contact avec des aliments, indiquez lesquels, à quelle température et pendant combien de temps, car la déclaration de conformité précise ces conditions.
Pour étudier une pièce en plastique, il faut savoir quoi fabriquer, dans quelle matière et en quelle quantité. S’il manque l’une de ces informations, il faut faire une hypothèse, et cette hypothèse peut ne pas correspondre à votre besoin.
Nous vous indiquons les données à réunir pour une pièce injectée ou soufflée et l’influence de chacune sur le prix. Nous fabriquons par injection et par soufflage dans notre usine de Tibi (Alicante). Nos presses à injecter vont de 100 à 500 t de force de fermeture. Vous trouverez à la fin une liste de contrôle.
De quoi dépend le prix d’une pièce en plastique ?
Lien vers la section De quoi dépend le prix d’une pièce en plastique ?Un manuel universitaire sur les plastiques calcule poste par poste le coût d’une pièce injectéeSource 1. Voici les principaux postes qui dépendent de votre pièce ; ils expliquent pourquoi nous vous demandons chaque donnée.
- Matière, selon le poids de la pièce, les pertes (la matière perdue en cours de route) et le prix du plastique et de ses additifsSource 1.
- Moule, dont le coût peut être amorti sur les pièces. Si le client fournit son propre moule, cette part n’entre pas dans le prixSource 1.
- Machine, soit le tarif horaire de la presse divisé par le nombre de pièces qu’elle produit en une heureSource 1.
- Opérations secondaires, comme l’assemblage, le perçage ou l’usinage, avec leur temps et leur tarifSource 1.
- Emballage, qui fait partie du coût du produit, et le transport uniquement si le prix l’inclutSource 1.
Chaque donnée manquante est une hypothèse
Avec une demande complète, le prix repose sur moins d’hypothèses et se compare plus facilement.
Pourquoi l’épaisseur pèse autant sur le cycle
Lien vers la section Pourquoi l’épaisseur pèse autant sur le cycleLe cycle est le temps que met la presse pour fabriquer les pièces d’une injection. Une bonne partie de ce temps sert à les refroidir jusqu’à ce qu’elles supportent l’éjectionSource 2. Dans l’équation du refroidissement, l’épaisseur est élevée au carré, et c’est pourquoi elle est le facteur le plus influentSource 2. Avec la même matière et les mêmes températures, une paroi deux fois plus épaisse met de l’ordre de quatre fois plus de temps à refroidir. Si une zone épaisse n’a pas de fonction, mieux vaut la revoir avant de fabriquer le moule.
Quels fichiers de la pièce faut-il envoyer ?
Lien vers la section Quels fichiers de la pièce faut-il envoyer ?Mieux vaut commencer par le modèle 3D dans un format neutre, qui s’ouvre avec d’autres logiciels que celui qui l’a créé. L’un des plus répandus est le STEP (ISO 10303-21)Source 3, conçu pour échanger des données produit entre systèmes informatiquesSource 4. L’IGES est une autre option neutre pour échanger la définition d’une pièce entre logiciels de conception et de fabricationSource 5.
Le fichier 3D seul peut ne pas suffire. Pendant des années, la forme a été transmise en STEP AP203, l’un des protocoles d’application les plus utilisés avec l’AP214Source 4, et les cotes et les tolérances étaient recopiées à la main depuis le planSource 3. L’AP242, publié en 2014 pour remplacer les précédents, peut les intégrer au fichierSource 3, à condition que le destinataire sache les lire. C’est pourquoi il est utile d’ajouter un plan 2D en PDF, qui servira en outre de référence pour valider les échantillonsSource 6. Il devrait comporter les éléments suivants.
- Les cotes critiques, chacune avec sa tolérance, par exemple le diamètre où vient se loger un axe ou la distance entre deux points de fixation.
- La matière et son grade, ou les exigences auxquelles elle doit répondre.
- La finition de chaque face visible et les zones où aucune marque n’est admise.
- Le numéro de plan et son indice de révision, pour parler de la même versionSource 1.
Pourquoi la matière change-t-elle autant le prix ?
Lien vers la section Pourquoi la matière change-t-elle autant le prix ?Le plastique et son grade exact doivent être très clairement définis dès la première demandeSource 1. Un même plastique est vendu en différents grades, plus ou moins fluides ou chargés de fibres de verre, qui se mettent en œuvre différemmentSource 7Source 8.
La matière influe sur le prix par son coût au kilo et par sa mise en œuvre. Certains plastiques absorbent l’humidité et doivent être séchés avant l’injectionSource 7. Chaque plastique se rétracte en refroidissant dans une proportion qui lui est propre, le retrait, et l’empreinte du moule est agrandie en fonction du retrait nominal de la matièreSource 9. C’est pourquoi un moule conçu pour un plastique peut ne pas donner les mêmes cotes avec un autre.
| Matière | Séchage avant injection | Retrait | Température du moule |
|---|---|---|---|
| Polypropylène (PP) | Généralement inutile s’il est bien stockéSource 10 | De 1,8 à 2,5 %, et 0,7 % avec 30 % de fibres de verreSource 10 | De 20 à 80 °CSource 10 |
| Polycarbonate (PC) | De 3 à 4 heures entre 100 et 120 °C, jusqu’à descendre sous 0,02 % d’humiditéSource 7 | Faible et constantSource 7 | De 70 à 120 °CSource 7 |
| Polyamide 66 (PA66) | Uniquement si l’emballage a été ouvert, en étuve à 85 °CSource 8 | De 1 à 2 %, et de 0,2 à 1 % chargé de fibres de verreSource 8 | 80 °C recommandésSource 8 |
Un moule plus froid raccourcit le cycle, dans les limites que permet chaque matièreSource 11. Si vous n’avez pas encore choisi le plastique, indiquez-nous à quoi sert la pièce, à quelle température elle sera utilisée, si elle sera exposée au soleil ou en contact avec des aliments et quelles contraintes mécaniques elle doit supporter.
Quelles quantités indiquer, et pourquoi changent-elles le prix à la pièce ?
Lien vers la section Quelles quantités indiquer, et pourquoi changent-elles le prix à la pièce ?Le coût relativement élevé du moule est l’un des grands inconvénients de l’injectionSource 1. Pour l’amortir dans le prix, il faut estimer combien de pièces seront fabriquées avec ce moule, et chacune se voit imputer le coût du moule divisé par ce nombre total de piècesSource 1.
Le coût à la pièce peut ainsi se résumer en deux termes : un coût variable, qui comprend la matière et le temps machine, et le coût du moule divisé par le nombre total de piècesSource 1. Dans la figure, chaque colonne représente cette somme pour un nombre total de pièces qui double d’une colonne à l’autre, et ses commandes vous permettent de les parcourir.
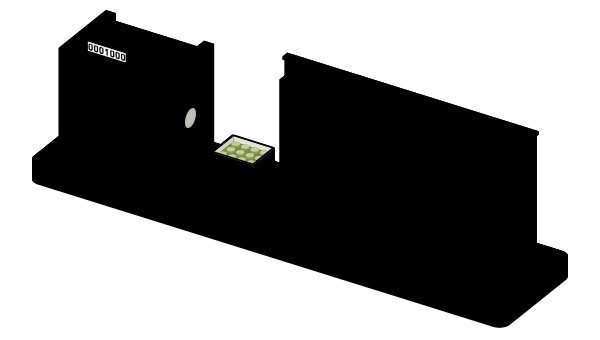
Établi d’atelier avec un moule d’injection fermé surmonté d’un compteur de cycles, à côté une palette portant une caisse pleine de pièces et, à droite, onze colonnes devant un panneau ligné, une pour chaque doublement du nombre total de pièces, de 1 000 à 1 024 000. Chaque colonne représente le coût à la pièce : un bloc clair, identique dans toutes, qui est le coût variable, surmonté d’une plaque d’acier, qui est la part du moule et mesure dans chaque colonne la moitié de la précédente. La rangée descend vite, puis s’aplanit au niveau du coût variable. Un chariot au bord de l’établi désigne la colonne du nombre total de pièces choisi, teintée de vert, au départ celle des 1 000 pièces, où le moule pèse huit fois le coût variable. Quand on parcourt les quantités, le compteur tourne et la pile gagne une caisse à chaque doublement du nombre total de pièces. C’est le même moule à une empreinte pour toutes les quantités, et les unités sont relatives : le coût variable d’une pièce vaut 1 et le moule coûte autant que le coût variable de 8 000 pièces.
Le coût à la pièce diminue à mesure qu’augmente le nombre total de piècesSource 12. Les colonnes descendent vite puis se stabilisent, car la part du moule devient faible face au coût variable.
Et si l’on fabrique finalement moins de pièces
Quelqu’un doit assumer le risque que les pièces prévues ne soient pas toutes fabriquées, et c’est rarement le mouleur. C’est pourquoi, lorsque le moule est amorti dans le prix, le contrat comporte souvent une clause qui garantit ces quantités dans un délai convenuSource 1.
Prévision annuelle et taille de lot
Lien vers la section Prévision annuelle et taille de lotMieux vaut donner vos prévisions par semaine, par mois et par an, avec les pics de demande, et préciser le stock que vous pouvez entreposerSource 12. La taille de lot, c’est-à-dire le nombre de pièces de chaque lancement, compte aussi. Chaque lancement entraîne un coût de changement de moule et de matière d’essai qu’un système de calcul des coûts d’injection divise par le nombre de pièces du lotSource 13, si bien qu’il pèse davantage sur un petit lot.
Combien d’empreintes sont rentables
Lien vers la section Combien d’empreintes sont rentablesUne empreinte est chacune des cavités du moule qui donne une pièce par cycle. Dans l’exemple du manuel, le coût à la pièce le plus bas est obtenu avec 2 empreintes pour 200 000 pièces au total, avec 4 pour 400 000 et avec 8 pour 800 000Source 12. C’est un exemple, pas une règle.
En général, plus il y a d’empreintes, plus la variation entre les pièces est grande, et la précision exigée en limite le nombreSource 12. Ce nombre est aussi limité lorsque la marque du point d’injection, par où entre le plastique, ne doit pas rester visibleSource 12. Selon le manuel, avec des canaux froids, une deuxième empreinte coûte environ 60 % de plus qu’une seule, et avec des canaux chauds, 100 % de plusSource 12. Nous présentons ces systèmes dans notre article sur les types de moules d’injection.
Comment spécifier la couleur d’une pièce ?
Lien vers la section Comment spécifier la couleur d’une pièce ?La couleur dépend du plastique, des additifs, de la texture, de la forme, de la lumière, de l’environnement d’utilisation, du procédé et, surtout, de la personne qui la regardeSource 14. Une référence de nuancier permet de commencer, mais peut ne pas suffire.
Mieux vaut envoyer un échantillon physique en plastique. Un échantillon en papier, en peinture ou en tissu peut entraîner un écart dû au métamérisme lorsqu’on reproduit sa teinte avec un mélange maître, le concentré de pigments que l’on incorpore au plastiqueSource 15. Il y a métamérisme lorsque deux couleurs identiques sous un éclairage ne le sont plus sous un autre. Cela tient au fait que les deux échantillons réfléchissent chaque zone du spectre différemment, et comme chaque lumière répartit son énergie autrement, l’écart se voit sous certains éclairages et pas sous d’autresSource 15.
Ajoutez l’usage final et la réglementation, qui peuvent limiter les pigments utilisablesSource 15Source 14, la matière, l’épaisseur, la texture, l’éclairage sous lequel la couleur sera évaluée et l’écart de couleur que vous acceptez. Ce sont, entre autres, les données que demande un fabricant de concentrés pour reproduire une teinteSource 14.
Le concentré entre dans le coût de la matière selon son taux d’incorporation, 1 % dans l’exemple du manuelSource 1. Nous expliquons comment mesurer un écart de couleur et lui fixer une tolérance dans notre article sur la mesure de la couleur des plastiques.
Quelles tolérances demander, et selon quelle norme ?
Lien vers la section Quelles tolérances demander, et selon quelle norme ?Une tolérance indique de combien une cote réelle peut s’écarter de celle du plan. La norme internationale de tolérances pour les pièces plastiques moulées est l’ISO 20457:2026, deuxième édition, d’août 2026, qui remplace celle de 2018Source 16. Elle existe parce que le plastique varie davantage que le métal en raison du retrait, des déformations et d’un refroidissement inégal, et qu’en général les critères du métal ne s’appliquent pas tels quelsSource 16.
Elle mentionne l’injection, l’injection-compression, le moulage par transfert, le moulage par compression et le rotomoulage, et ne s’applique à d’autres procédés que si les parties au contrat en conviennentSource 17. Le soufflage ne figure pas dans cette liste. En Allemagne, la DIN 16742 de 2013 a laissé place à la DIN ISO 20457, version allemande de l’ISO 20457 de 2018, avec le même principe de classificationSource 18. Si votre plan cite encore la DIN 16742, il est utile de revoir avec votre fournisseur le passage à l’ISO 20457:2026, car la norme indiquée sur le plan fixe les tolérances et les conditions de réceptionSource 16.
Des tolérances serrées uniquement là où il le faut
Des tolérances plus serrées que nécessaire peuvent augmenter les rebuts, allonger les cycles et renchérir la pièce, et des tolérances trop larges peuvent compromettre l’ajustement ou l’assemblageSource 16. N’indiquez une tolérance spécifique que sur les cotes qui en ont besoin.
Finition, texture et angle de dépouille
Lien vers la section Finition, texture et angle de dépouilleLa pièce reproduit la surface de l’empreinte, plus ou moins fidèlement selon la température du mouleSource 2, si bien que la finition se décide surtout dans le moule. Pour les surfaces obtenues par électroérosion, un usinage par décharges électriques, la recommandation VDI 3400 regroupe la rugosité en classes allant de VDI 00 à VDI 45, une échelle utilisée dans le monde entier pour les moulesSource 19.
Une texture exige un angle de dépouille plus grand ; c’est l’inclinaison des parois qui permet de sortir la pièce du moule. À titre indicatif, on prévoit de 1 à 2 degrés, auxquels on ajoute au moins 1,5 degré par 0,025 mm de profondeur de texture ; une texture cuir de 0,125 mm ajoute donc au moins 7,5 degrés à la dépouille normaleSource 20. Ce sont les fournisseurs de textures ou les fabricants de moules qui donnent les recommandations propres à chacuneSource 20.
Que se passe-t-il entre le moule terminé et la première série ?
Lien vers la section Que se passe-t-il entre le moule terminé et la première série ?Avant la série, le moule passe par plusieurs essais. On les désigne généralement par un T suivi d’un numéro, et le dernier est appelé TfSource 6. Ce sont en général des appellations d’usage et non celles d’une norme, et mieux vaut donc convenir de ce que comprend chacun.
- Premier essai, pour vérifier que le moule fonctionne. S’il se passe bien et que des échantillons sortent déjà, il compte comme le premier essai avec échantillonsSource 6.
- Premiers échantillons, qui peuvent ne pas encore avoir les cotes ni l’état de surface définitifsSource 6.
- Rapport dimensionnel de toutes les cotes, ce que l’on appelle l’inspection du premier articleSource 6.
- Corrections du moule là où la pièce ne respecte pas les données 2D ou 3DSource 6.
- Texture ou polissage, une fois les cotes confirmées. Avec l’essai d’injection correspondant, cette étape peut prendre jusqu’à une semaineSource 6.
- Essai final, dans des conditions qui simulent la série. Il se termine lorsque ses échantillons sont validésSource 6.
Cette phase peut entraîner de sérieux retards dans un projetSource 6. C’est pourquoi il est utile d’indiquer la date à laquelle vous avez besoin des premières pièces et de la série, et s’il y a derrière une date fixe, comme le lancement d’un produit.
Vous avez déjà un moule ? Ce qu’il faut en savoir
Lien vers la section Vous avez déjà un moule ? Ce qu’il faut en savoirLorsque le moule existe déjà, il faut d’abord vérifier qu’il est compatible avec la presse sur laquelle il sera monté.
- Force de fermeture. La force nécessaire augmente avec la pression d’injection et avec la surface projetée de toutes les empreintes réunies, celle qu’elles occupent sur un seul plan, qui correspond pour chaque pièce à son contour le plus largeSource 21. Les presses à injecter de notre usine vont de 100 à 500 t, et nous expliquons ce chiffre dans la section qualité.
- Dimensions. Le moule doit passer entre les colonnes de la presse, et celle-ci doit s’ouvrir suffisamment pour le monter, l’ouvrir et éjecter la pièceSource 21.
- Dosage. La capacité d’injection doit être proportionnée à la pièce, car le plastique qui séjourne trop longtemps dans le fourreau peut se dégraderSource 11.
Lorsqu’un moule passe d’un mouleur à un autre, il est conseillé de l’examiner avec son propriétaire à la réception et de réunir ses dimensions, son poids, ses raccordements d’eau et hydrauliques, ainsi que les temps, les températures et les matières avec lesquels il était exploitéSource 22.
La pièce sera-t-elle en contact avec des aliments ou exposée aux intempéries ?
Lien vers la section La pièce sera-t-elle en contact avec des aliments ou exposée aux intempéries ?Si la pièce doit entrer en contact avec des aliments, le règlement (UE) n° 10/2011 s’applique dans l’Union européenneSource 23. Il établit une liste de l’Union des substances autorisées et fixe, de manière générale, une limite de migration globale, c’est-à-dire ce que le plastique peut céder lors des essais, de 10 mg par dm² de surface en contactSource 23.
En dehors de la vente au détail, une déclaration écrite de conformité est exigée. Elle indique notamment avec quels aliments la pièce peut être utilisée, la durée et la température du contact et le rapport surface/volume le plus élevé qui a été vérifiéSource 23. Pour une pièce destinée au contact alimentaire, il est donc utile d’indiquer avec quels aliments elle sera en contact, à quelle température et pendant combien de temps.
Si elle doit être exposée aux intempéries, précisez-le aussi. La dégradation par le rayonnement ultraviolet du soleil est peut-être la plus importante des dégradations environnementales des plastiques. Son effet varie beaucoup d’un plastique à l’autre, et on la combat avec des additifs qui absorbent ce rayonnement, dont le plus courant est le noir de carboneSource 24.
Et si la pièce est fabriquée par soufflage ?
Lien vers la section Et si la pièce est fabriquée par soufflage ?Les pièces soufflées sont creuses par natureSource 25, comme les bouteilles, et nous expliquons comment elles sont fabriquées dans la section technologie. Presque toutes les données précédentes s’appliquent à elles, avec quelques nuances.
Le soufflage n’est pas un procédé particulièrement précis, même si l’injection-soufflage, qui part d’une pièce injectée, permet des tolérances nettement plus serrées que l’extrusion-soufflageSource 25. L’épaisseur de paroi varie du fait même du procédéSource 25 ; indiquez donc l’épaisseur minimale nécessaire et à quel endroit. Comme l’ISO 20457 ne le mentionne pas, ses tolérances ne s’appliquent que si elles ont été convenuesSource 17, et mieux vaut donc les fixer sur le plan. Enfin, si le filetage est formé au soufflage, il est préférable qu’il soit à pas gros et qu’il admette une variation assez largeSource 25.
Que doit contenir votre demande de devis ?
Lien vers la section Que doit contenir votre demande de devis ?Ce tableau résume les principales données. Il n’est pas nécessaire de toutes les avoir pour demander un devis.
| Donnée | Ce qu’il faut envoyer | Pourquoi le prix change | Si vous ne l’avez pas encore |
|---|---|---|---|
| Géométrie | Modèle 3D en STEP et plan 2D en PDF | Définit le moule et la référence pour valider les échantillonsSource 6 | Un croquis avec les cotes principales |
| Matière | Plastique et grade, ou exigences d’utilisation | Change le prix au kilo, le séchage et le retraitSource 7Source 9 | L’usage, la température et les contraintes mécaniques |
| Quantités | Nombre total de pièces, prévisions avec les pics et taille de lot | Amortit le moule et aide à choisir le nombre d’empreintesSource 12 | Un ordre de grandeur |
| Couleur | Échantillon en plastique et éclairage d’évaluation | L’échantillon permet d’ajuster le concentré, qui entre dans le coût selon son taux d’incorporationSource 14Source 1 | Une référence de nuancier |
| Tolérances | Cotes critiques et norme de référence | Des tolérances très serrées peuvent renchérir la pièceSource 16 | Les cotes qui doivent s’ajuster avec d’autres pièces |
| Finition | Texture ou polissage de chaque face visible | Modifie le démoulage et allonge la mise au pointSource 20Source 6 | Un échantillon de la finition |
| Délai | Dates des premières pièces et de la série | Organise les essais et les correctionsSource 6 | S’il y a une date fixe |
| Moule | Neuf ou existant, propriétaire, dimensions, poids et raccordements | S’il est fourni par le client, il n’entre généralement pas dans le prixSource 1 | Des photos et les données que vous avez conservées |
| Usage | Aliments, extérieur, charges et réglementation | Détermine la matière et la documentationSource 23 | Où et comment la pièce sera utilisée |
| Livraison | Emballage et destination | L’emballage fait partie du coût du produitSource 1 | Au moins la destination |
Questions fréquentes sur le devis
Lien vers la section Questions fréquentes sur le devisCombien coûte un moule d’injection ?
Lien vers la section Combien coûte un moule d’injection ?Il n’y a pas de chiffre unique. L’une des méthodes d’estimation additionne les heures d’usinage de chaque partie du moule et les multiplie par un taux horaireSource 12. Le prix augmente avec le nombre d’empreintes et avec les canaux chaudsSource 12, et va des moules prototypes, les plus économiques, aux moules pour très grandes séries, les plus chersSource 26.
À qui appartient le moule ?
Lien vers la section À qui appartient le moule ?En règle générale, il appartient au clientSource 1. Il est néanmoins conseillé de le préciser par écrit dans la commande, surtout si son coût est amorti dans le prix.
Et si nous étudiions votre pièce ensemble ?
Lien vers la section Et si nous étudiions votre pièce ensemble ?Si vous avez une pièce en tête, nous l’étudions avec vous à partir des données dont vous disposez déjà. Une personne de notre équipe s’occupe de vous, avec un service 100 % humain, du premier appel jusqu’à la livraison. Nous fabriquons à Tibi avec des procédés semi-automatisés et moins de 1 % de pièces retournées. Appelez-nous ou écrivez-nous et dites-nous ce dont vous avez besoin. Vous trouverez d’autres réponses courtes dans les questions fréquentes de notre page d’accueil.
Sources d’information
Lien vers la section Sources d’informationSi vous souhaitez en savoir plus sur le moulage par injection et le soufflage des plastiques, ces lectures vous aideront à mieux comprendre ce domaine. Ce sont celles que nous avons utilisées pour rédiger cet article.
- Case Study 12.1 Estimating the Cost of an Injection-Molded Pocket KnifePlastics. Materials and Processing (B. Strong), BYU-Idaho, s. d.Revenir à la première citation de la source 1
- Injection Molding Cooling Time: A BreakdownPublication technique d’une entreprise de formation au moulage par injection, 2017Revenir à la première citation de la source 2
- Validation for Downstream Computer Aided Manufacturing and Coordinate Metrology Processes (NIST GCR 16-003)National Institute of Standards and Technology (NIST), 2015Revenir à la première citation de la source 3
- STEP-file, ISO 10303-21Library of Congress, 2026Revenir à la première citation de la source 4
- Initial Graphics Exchange Specification (IGES)The National Archives (Royaume-Uni), PRONOM, s. d.Revenir à la première citation de la source 5
- Introduction to Injection Mold VerificationOutsourced Pharma, 2021Revenir à la première citation de la source 6
- PC materialsAide technique d’un logiciel de simulation d’injection, 2015Revenir à la première citation de la source 7
- PA66 materialsAide technique d’un logiciel de simulation d’injection, 2015Revenir à la première citation de la source 8
- Mold shrinkage allowanceAide technique d’un logiciel de simulation d’injection, 2026Revenir à la première citation de la source 9
- PP materialsAide technique d’un logiciel de simulation d’injection, 2015Revenir à la première citation de la source 10
- Critical Operational Parameter and TechniquesPlastics. Materials and Processing (B. Strong), BYU-Idaho, s. d.Revenir à la première citation de la source 11
- Case Study 12.2 Mold Costs and SelectionPlastics. Materials and Processing (B. Strong), BYU-Idaho, s. d.Revenir à la première citation de la source 12
- US7359886B2, Injection-molding cost estimation systemOffice des brevets et des marques des États-Unis, 2008Revenir à la première citation de la source 13
- Specifying Custom Color for PlasticsFabricant de compounds et de concentrés de couleur pour plastiques, s. d.Revenir à la première citation de la source 14
- Metamerism ExplainedFabricant de concentrés de couleur pour plastiques, s. d.Revenir à la première citation de la source 15
- ISO 20457:2026 Plastics moulded parts — Tolerances and acceptance conditionsISO, Organisation internationale de normalisation, 2026Revenir à la première citation de la source 16
- ISO 20457:2026EVS, organisme estonien de normalisation, 2026Revenir à la première citation de la source 17
- Toleranzmanagment mit DIN ISO 20457FORM+Werkzeug, Carl Hanser Verlag, 2020Revenir à la première citation de la source 18
- 2D and 3D surface roughness parameters of surfaces machined by EDMUniversité de Miskolc, Multidiszciplináris Tudományok, 2024Revenir à la première citation de la source 19
- Draft & TextureeFunda, s. d.Revenir à la première citation de la source 20
- EquipmentPlastics. Materials and Processing (B. Strong), BYU-Idaho, s. d.Revenir à la première citation de la source 21
- Tooling Transfer: Sampling SuccessMoldMaking Technology, 2009Revenir à la première citation de la source 22
- Règlement (UE) n° 10/2011 concernant les matériaux et objets en matière plastique destinés à entrer en contact avec des denrées alimentaires, version consolidéeUnion européenne, EUR-Lex, 2026Revenir à la première citation de la source 23
- Environmental Resistance and WeatheringPlastics. Materials and Processing (B. Strong), BYU-Idaho, s. d.Revenir à la première citation de la source 24
- Design for Blow MoldingPlastics. Materials and Processing (B. Strong), BYU-Idaho, s. d.Revenir à la première citation de la source 25
- SPI Class SummarySynthèse technique d’une entreprise d’injection plastique, 2014Revenir à la première citation de la source 26