Moules d’injection plastique : les différents types et quand choisir chacun
Une empreinte ou plusieurs, canaux froids ou canaux chauds, deux ou trois plaques. Nous vous expliquons ce que change chaque décision pour le coût du moule, le cycle et la finition de votre pièce.
Technique17 min de lecture
En bref
- Le moule à deux plaques est le plus utilisé et il est plus simple que le moule à trois plaques, qui permet de placer le point d’injection au centre de la pièce, au prix d’un moule plus cher et d’une ouverture plus grande.
- Les canaux froids demandent moins d’investissement et facilitent les changements de couleur, tandis que les canaux chauds économisent de la matière et raccourcissent souvent le cycle, même s’ils peuvent ne pas être rentables sur de faibles volumes.
- À partir de quatre empreintes, des écarts de remplissage peuvent apparaître entre elles, même si les canaux sont symétriques.
- Tiroirs, éjecteurs inclinés et dévissage permettent de traiter les contre-dépouilles et les filetages, mais ils rendent le moule plus complexe.
- Mieux vaut convenir par écrit de la classe du moule et du nombre de cycles qu’il doit tenir.
Avant de fabriquer une pièce injectée, il faut définir son moule. Ce choix détermine une bonne part du coût du moule, de la durée de chaque cycle et de l’aspect de la pièce. Nous vous présentons les types de moules qui existent, leur fonctionnement interne et les cas où chacun convient.
Nous vous en parlons depuis notre usine de Tibi (Alicante), où nous injectons sur des presses de 100 à 500 t de force de fermeture. Si vous souhaitez d’abord voir comment travaille une presse à injecter, la section technologie de notre page d’accueil vous montre le cycle d’une pièce étape par étape.
Qu’est-ce qu’un moule d’injection et comment s’appellent ses éléments ?
Lien vers la section Qu’est-ce qu’un moule d’injection et comment s’appellent ses éléments ?Un moule d’injection est un ensemble de plaques métalliques usinées comportant une ou plusieurs empreintes, que la presse remplit de plastique fondu sous haute pression. Le moule joue aussi le rôle d’échangeur thermique, et le plastique s’y solidifie en prenant la forme définie par l’empreinteSource 1. Voici les éléments dont nous parlerons.
- Empreinte et noyau. L’empreinte est le creux qui donne sa forme à la pièce, et le noyau en forme l’intérieurSource 1.
- Plan de joint. C’est la surface le long de laquelle les deux moitiés du moule se séparent à l’ouvertureSource 1.
- Canal de carotte, canaux et point d’injection. Le plastique arrive de la buse de la presse par le canal de carotte, se répartit dans les canaux et entre dans l’empreinte par le point d’injection, un passage généralement étroit et le premier à se solidifierSource 1.
- Carotte. C’est le plastique qui se solidifie dans les canaux et sort du moule à chaque cycleSource 2Source 3.
- Éjecteurs. Ce sont des tiges qui poussent la pièce hors du moule à son ouvertureSource 1.
- Refroidissement et évents. De l’eau ou un autre fluide circule dans des conduits pour réguler la température des surfaces en contact avec le plastique, et l’air de l’empreinte s’échappe par des canaux très finsSource 1.
Le point d’injection laisse une trace
Aussi petit soit-il, le point d’injection laisse sur la pièce une marque qui varie selon le systèmeSource 4. Mieux vaut décider tôt dans quelle zone il peut se trouver sans nuire à une face visible.
Moule à deux plaques ou à trois plaques ?
Lien vers la section Moule à deux plaques ou à trois plaques ?Le moule à deux plaques
Lien vers la section Le moule à deux plaquesC’est le type de moule le plus utilisé. Il n’a qu’un seul plan de joint, si bien que les canaux et les points d’injection doivent se trouver dans ce plan pour être dégagés à l’ouverture du moule. Par rapport au moule à trois plaques, il est moins cher, plus simple à fabriquer et son cycle est plus courtSource 5.
La pièce et la carotte sortent ensemble. Avec un point d’injection latéral, qui remplit la pièce par son bord depuis le plan de jointSource 1, il faut ensuite les séparer lors d’une opération distincteSource 6. Avec un point d’injection sous-marin, en revanche, le point d’injection est cisaillé au ras de la pièce au moment de l’éjectionSource 6. Et si, avec plusieurs empreintes, les canaux ne peuvent pas être équilibrés dans ce seul plan, un moule à trois plaques ou un moule à deux plaques à canaux chauds peut devenir nécessaireSource 5.
Le moule à trois plaques
Lien vers la section Le moule à trois plaquesEntre la plaque de fixation côté fixe et la plaque A, celle de l’empreinte, on ajoute une plaque de dévêtissage de la carotte, et le moule compte alors au moins trois plans de jointSource 7Source 8. Le plastique entre par un point d’injection capillaire, un orifice de quelques dixièmes de millimètre à un millimètre et demi, qui est arraché de la pièce à l’ouverture du mouleSource 6Source 1.
Son avantage est que le point d’injection peut se placer au centre de la pièce ou en plusieurs endroits, que la carotte se sépare d’elle-même et que l’on peut souvent se passer de canaux chauds, plus coûteuxSource 7. En contrepartie, le moule coûte plus cher et demande plus d’entretien, le cycle s’allonge et la presse doit ouvrir nettement plusSource 7Source 8.
Il est aussi plus difficile de retirer par robot les pièces et la carotteSource 7. C’est un point à prendre en compte quand l’extraction est automatisée, comme chez nous, où nous l’assurons avec un robot cartésien.
La carotte ne disparaît pas
Que la carotte se sépare d’elle-même ne veut pas dire qu’elle n’existe pas. Un moule à trois plaques produit toujours une carotte à chaque cycle, et elle est généralement plus lourdeSource 7.
Comment s’ouvre un moule à trois plaques
Lien vers la section Comment s’ouvre un moule à trois plaquesCe moule fonctionne grâce à l’ordre dans lequel ses plaques se séparent. Une série technique consacrée à la conception des moules à trois plaques recommande la séquence suivanteSource 9Source 8.
- D’abord, le plan situé entre la plaque de dévêtissage et la plaque A s’ouvre de quelques millimètres, en général pas plus de 3 à 6 mm. Le point d’injection se rompt pendant que la pièce reste maintenue entre empreinte et noyau, et des arrache-carottes retiennent la carotte sur la plaque de dévêtissageSource 9.
- Le plan de joint principal, celui qui sépare l’empreinte du noyau, s’ouvre à son tourSource 8.
- Des vis ou des tirants limiteurs, ou un verrou de séquence, entraînent la plaque A et ouvrent complètement le plan de joint de la carotteSource 8.
- Une fois ce plan entièrement ouvert, la plaque de dévêtissage s’écarte de la plaque de fixation et la carotte tombeSource 8Source 10.
- Les éjecteurs poussent les pièces hors du mouleSource 1.
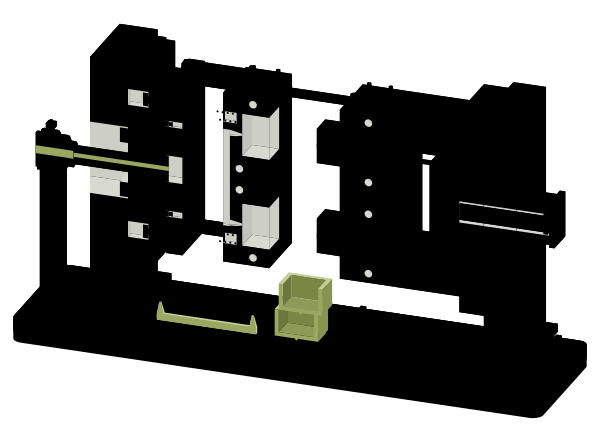
Maquette en coupe d’un moule d’injection à trois plaques, monté sur une presse posée sur un banc et entièrement ouvert. La plaque de dévêtissage s’est écartée de quelques millimètres de la plaque de fixation côté fixe. Entre la plaque de dévêtissage et la plaque porte-empreintes s’est ouvert le plan de joint de la carotte, par lequel celle-ci est tombée dans son bac, sous le moule, où elle repose à plat. Entre la plaque porte-empreintes et la plaque porte-noyaux s’est ouvert le plan de joint principal, par lequel les deux pièces sont tombées dans un autre bac. Des tirants limiteurs placés sur les plaques fixent l’ordre des ouvertures, et la règle du banc indique la course totale.
Selon cette série, si le plan principal s’ouvrait en premier, le point d’injection pourrait déformer la pièce, laisser un vestige plus haut, voire l’arracher du noyauSource 9. Ouvrir d’abord le plan principal reste pourtant courant, par exemple avec des verrous à retardement, et le point d’injection capillaire est alors arraché au moment où l’empreinte se sépareSource 6Source 11. Quand on laisse tomber la carotte, il lui faut de la place pour tomber librementSource 8. Si c’est un robot qui la retire, on peut y ajouter un téton moulé qui la retient sur la plaque de dévêtissage jusqu’à ce que le robot la saisisseSource 7.
Canaux froids ou canaux chauds ?
Lien vers la section Canaux froids ou canaux chauds ?Ce choix pèse sur l’investissement, sur la matière excédentaire à chaque cycle et sur la facilité à changer de couleur.
Canaux froids
Lien vers la section Canaux froidsDans un moule à canaux froids, les canaux ne sont pas chauffés et la carotte sort avec les pièces à chaque cycleSource 2Source 3. L’investissement est moindre, les variations thermiques sont plus faibles puisqu’il n’y a besoin ni de résistances ni de régulateurs, la couleur précédente ne reste pas dans les canaux et le point d’injection peut se placer là où il convient. En contrepartie, il faut retirer et broyer la carotte pour la réutiliser, et le coût matière est plus élevéSource 2.
Canaux chauds
Lien vers la section Canaux chaudsUn système de canaux chauds est un ensemble de composants chauffés qui amène le plastique fondu jusqu’aux empreintes. Son bloc chaud répartit le plastique qui entre dans le moule entre plusieurs busesSource 3. La pièce sort automatiquement détachée et les cycles sont généralement plus rapidesSource 12.
Ses coûts sont moins visibles. Le plastique qui attend dans le bloc chaud allonge le temps de séjour, c’est-à-dire le temps que la matière passe à l’état fonduSource 13. Les changements de couleur demandent du temps, de la matière et du produit de purge, il faut prévoir l’entretien du système, les fuites ou les arrêts peuvent générer des rebuts et les points d’injection sont figés par le bloc chaudSource 2.
La pointe chaude laisse un vestige en saillie compris entre le tiers et la moitié du diamètre du point d’injection, et on la réserve aux pièces pour lesquelles la qualité du point d’injection n’est pas critiqueSource 4Source 12. La buse à obturation ferme le point d’injection avec une aiguille mobile et laisse une petite marque de la taille du point d’injection, sans coulure ni filamentSource 12Source 4. Elle est plus chère, mais elle permet d’ouvrir les points d’injection en séquence et de décider où se placent les lignes de soudure, ces marques qui se forment là où deux fronts de plastique se rencontrentSource 4.
Avec peu de pièces par an
Un système complet de canaux chauds peut ne pas être rentable quand le volume annuel est faible. Il vaut la peine d’envisager une combinaison avec des canaux froids, ou au moins une buse de carotte chaufféeSource 13, et dans beaucoup de projets les canaux froids sont plus viables que les canaux chaudsSource 2.
Canaux isolés
Lien vers la section Canaux isolésC’est un système de canaux chauds sans chauffage, aux canaux si épais que le plastique reste fondu tant que le moule tourne sans interruption. Il n’accepte que des plastiques de grande diffusion, comme le polypropylène (PP) et le polyéthylène (PE), et si le moule s’arrête, la carotte fige et il faut ouvrir le moule pour la retirerSource 14.
De combien d’empreintes le moule a-t-il besoin ?
Lien vers la section De combien d’empreintes le moule a-t-il besoin ?Une ou plusieurs empreintes
Lien vers la section Une ou plusieurs empreintesAvec une seule empreinte, il n’y a pas d’écarts entre empreintes à surveiller. Avec plusieurs, chaque injection donne davantage de pièces, mais les canaux doivent répartir le plastique de façon équilibréeSource 5.
Des canaux symétriques ne suffisent pas. Le plastique s’échauffe par friction en avançant, et pas de la même façon dans toute la section du canal. À partir de quatre empreintes, cela crée des écarts de remplissage, et dans les moules de huit empreintes ou plus, les pires cas se repèrent même à l’œil nu. On obtient des pièces de densité, de retrait et de déformation différents, et un tracé de canaux bien pensé améliore l’homogénéitéSource 15.
Moule famille
Lien vers la section Moule familleUn moule famille produit des pièces différentes dans le même moule, par exemple une boîte et son couvercle, et aide à réduire l’investissement total en moulesSource 16. Les pièces doivent généralement être proches en taille, en poids, en épaisseur de paroi et en volume, car elles sont toutes injectées avec les mêmes paramètresSource 16. Elles doivent en outre être de la même matière et fabriquées dans la même quantitéSource 17. Si elles sont très différentes, une solution consiste à piloter chaque empreinte séparément avec des buses à obturationSource 16.
Moule à étages
Lien vers la section Moule à étagesUn moule à étages a deux plans de joint au lieu d’unSource 18. Il peut presque doubler la production de la presse avec une force de fermeture comparable, même s’il faut parfois jusqu’à 15 % de plus, et seules l’ouverture et la fermeture s’ajoutent au cycleSource 18Source 19. Il convient mieux aux pièces plates qu’aux pièces à noyau profondSource 18. En contrepartie, le moule est plus haut et demande une course d’ouverture plus longue, si bien qu’il faut vérifier qu’il peut être monté sur la presseSource 18.
Et si la pièce comporte des contre-dépouilles ou des filetages ?
Lien vers la section Et si la pièce comporte des contre-dépouilles ou des filetages ?Une contre-dépouille est une zone de la pièce qui reste prise dans le moule et empêche de l’éjecter en ligne droiteSource 1, comme un trou latéral ou un filetage. On la traite en modifiant la géométrie ou en ajoutant des mécanismes au mouleSource 20.
- Tiroirs. Ce sont des blocs qui avancent latéralement à la fermeture du moule et se retirent à son ouvertureSource 20. Ils peuvent être actionnés par un doigt de commande incliné, qui les déplace latéralement à l’ouverture, à l’écart de la pièceSource 21, et un dispositif de retenue les maintient en position reculée tant que le moule est ouvertSource 22.
- Éjecteurs inclinés. Ils libèrent les contre-dépouilles intérieures en transformant l’avance de la plaque d’éjection en mouvement latéralSource 20Source 23.
- Inserts manuels. Ce sont des pièces métalliques qu’un opérateur place dans le moule à chaque cycleSource 20. Ils simplifient le moule, au prix d’un travail manuel.
- Dévissage. Une pièce filetée peut devoir être dévissée du noyau avant de sortir, et les engrenages qui font tourner le noyau peuvent occuper beaucoup de place dans le mouleSource 24.
- Noyaux rétractables. Des segments à ressort forment l’intérieur d’un bouchon et, quand on retire la broche centrale, se replient vers le centre pour le libérerSource 25.
Avant d’ajouter un mécanisme
Chaque tiroir, éjecteur incliné ou système de dévissage rend le moule plus complexeSource 20Source 24. Il vaut la peine de vérifier avec le fabricant de la pièce si une modification de géométrie permet d’éviter la contre-dépouille.
Peut-on associer plusieurs matières dans une même pièce ?
Lien vers la section Peut-on associer plusieurs matières dans une même pièce ?Oui. Le surmoulage d’inserts enrobe de plastique une pièce métallique, par exemple une douille filetée qui donne un assemblage plus résistant. La liaison est mécanique, et l’insert est donc conçu pour que le plastique puisse s’y accrocherSource 26.
Le surmoulage ajoute une couche de plastique sur une pièce déjà moulée, par exemple une couche souple et élastique sur un corps rigide pour obtenir une prise antidérapante. La liaison peut être chimique ou mécanique, et il vaut mieux ne pas laisser de bords de la matière surmoulée à nu pour éviter qu’elle se décolleSource 26.
Le moulage bi-matière injecte deux matières au cours d’un même cycle, avec un seul moule et une presse équipée de deux unités d’injectionSource 27. Pour laisser la place à la seconde matière, un plateau rotatif monté sur la presse amène la première injection dans l’empreinte de la seconde, ou une plaque d’indexation intégrée au moule la fait changer de noyau, une opération qu’un robot assure dans certains casSource 27. Le moule lui-même peut aussi, généralement sans s’ouvrir, déplacer une partie du noyau ou de l’empreinteSource 27. Mouler une pièce sur une presse puis la surmouler dans un autre moule sur une autre machine est un procédé apparenté, qui sort de cette définitionSource 27.
Combien de cycles un moule tient-il et quelle classe choisir ?
Lien vers la section Combien de cycles un moule tient-il et quelle classe choisir ?Il existe des moules en aluminium, en aciers doux ou prétraités et en aciers trempés, et leur durée de vie dépend aussi de leur construction ainsi que du nettoyage, de la lubrification et de l’entretien qu’ils reçoiventSource 28. Pour parler de cette durée de vie dans un langage commun, il existe les classes SPI, établies par l’ancienne Society of the Plastics Industry, aujourd’hui Plastics Industry AssociationSource 29.
| Classe | Durée de vie prévue | Usage |
|---|---|---|
| 101 | Plus d’un million de cycles | Production très élevée, le moule le plus cherSource 30Source 28 |
| 102 | D’un demi-million à un million | Production moyenne ou élevéeSource 30Source 29Source 28 |
| 103 | Jusqu’à un demi-million | Production moyenne, la gamme de prix la plus couranteSource 30Source 28 |
| 104 | Jusqu’à cent mille | Production faibleSource 30Source 29Source 28 |
| 105 | 500 au maximum | Prototypes, construits de la façon la plus économiqueSource 30Source 29Source 28 |
Les sources concordent sur l’ordre de grandeur, mais pas toujours sur les limites exactes de chaque classeSource 30Source 29Source 28. L’une d’elles utilise en outre une série 400 pour les moules de presses de 400 tonnes ou plusSource 30. La source étant américaine, il s’agit normalement de tonnes courtes, soit environ 360 t.
Mettez-le par écrit
Convenez par écrit de la classe du moule, du nombre de cycles qu’il doit tenir et de qui se charge de son entretien, un facteur qui pèse lourd sur sa durée de vieSource 28. Dans notre guide pour demander un devis d’injection plastique, nous vous indiquons ce qu’il est utile de préparer en plus.
Quel système de moule convient à votre pièce ?
Lien vers la section Quel système de moule convient à votre pièce ?Le tableau résume ce qui précède. Il s’agit de tendances générales, et chaque pièce demande sa propre étude.
| Système | Point d’injection | Carotte | Coût et complexité | Convient quand |
|---|---|---|---|---|
| Deux plaques, canaux froids | Dans le plan de joint, sur le bord ou sous-marinSource 5Source 6 | Sort avec la pièce | Moins cher et plus simple que le moule à trois plaquesSource 5 | La pièce accepte un point d’injection sur le bord |
| Trois plaques, canaux froids | Au centre ou en plusieurs pointsSource 7 | Plus lourde, se sépare d’elle-mêmeSource 7 | Plus cher, plus d’entretien et plus d’ouvertureSource 7 | Il faut un point d’injection central sans canaux chauds |
| Canaux chauds, pointe chaude | Libre à la conceptionSource 14, figé une fois le bloc chaud réaliséSource 2 | Faible ou nulle | Plus d’investissement et d’entretien que les canaux froidsSource 2 | Volume élevé et marque d’injection non critiqueSource 13Source 12 |
| Canaux chauds, buse à obturation | Libre à la conceptionSource 14, figé une fois le bloc chaud réaliséSource 2 | Faible ou nulle | Plus cher que la pointe chaudeSource 4 | Pièces d’aspect, moules famille et maîtrise des lignes de soudureSource 4 |
| Canaux isolés | Libre à la conception, comme pour les autres canaux chaudsSource 14 | Faible tant que le moule ne s’arrête pas | Sans chauffage ni régulation de températureSource 14 | Polypropylène ou polyéthylène en production continueSource 14 |
En quoi un moule de soufflage se distingue-t-il ?
Lien vers la section En quoi un moule de soufflage se distingue-t-il ?Nous fabriquons aussi par soufflage, il est donc utile de clarifier ce point. En soufflage, on gonfle à l’air comprimé, à l’intérieur du moule, un tube de plastique fondu ou une préforme chauffée, ce qui donne des pièces creuses et légères, comme les bouteillesSource 31. Les pressions étant plus faibles qu’en injection, le moule peut être réalisé dans des matériaux moins chers et moins durables, le plus souvent de l’aluminium, de l’acier inoxydable ou des alliages cuivre-bérylliumSource 31.
Les plaques et la carotte dont parle cet article sont propres à l’injection. Dans les questions fréquentes de notre page d’accueil, nous vous résumons dans quels cas on utilise chaque procédé.
Questions fréquentes sur les moules d’injection
Lien vers la section Questions fréquentes sur les moules d’injectionQuel moule me faut-il pour mon volume de pièces ?
Lien vers la section Quel moule me faut-il pour mon volume de pièces ?Cela dépend du nombre de pièces dont vous avez besoin par an et pendant combien d’années. Cette donnée oriente la classe du moule, le nombre d’empreintes et l’intérêt ou non des canaux chaudsSource 28Source 13. Il est utile de la connaître avant de demander un devis.
Les canaux chauds reviennent-ils toujours moins cher ?
Lien vers la section Les canaux chauds reviennent-ils toujours moins cher ?Pas forcément. Ils évitent la carotte, mais ajoutent de l’investissement, de l’entretien et du temps à chaque changement de couleur, et avec de faibles volumes annuels ils peuvent ne pas être rentablesSource 2Source 13.
Le type de moule influe-t-il sur la couleur ?
Lien vers la section Le type de moule influe-t-il sur la couleur ?Il influe sur les changements de couleur. Avec des canaux froids, les canaux se vident à chaque cycle, et avec des canaux chauds, changer de couleur demande du temps, de la matière et du produit de purgeSource 2. Si la couleur de votre pièce est critique, notre article sur la mesure de la couleur des plastiques vous intéressera.
Et si nous étudiions ensemble le moule de votre pièce ?
Lien vers la section Et si nous étudiions ensemble le moule de votre pièce ?Chez Bersil, nous fabriquons par injection et soufflage plastique à Tibi (Alicante), avec des presses à injecter de 100 à 500 t de force de fermeture et des procédés semi-automatisés. Dès le premier appel, c’est une personne de notre équipe qui vous répond.
Dites-nous de quelle pièce vous avez besoin et en quelle quantité, et nous l’étudierons avec vous. Vous pouvez parler à notre équipe ou découvrir d’abord sur quoi repose notre qualité.
Sources d’information
Lien vers la section Sources d’informationSi vous souhaitez en savoir plus sur le moulage par injection et le soufflage des plastiques, ces lectures vous aideront à mieux comprendre ce domaine. Ce sont celles que nous avons utilisées pour rédiger cet article.
- Glossary of TermsAide technique d’un logiciel de simulation d’injection, 2018Revenir à la première citation de la source 1
- Choosing Between Cold and Hot Runner SystemsMoldMaking Technology, 2017Revenir à la première citation de la source 2
- Hot runnerWikipedia, 2026Revenir à la première citation de la source 3
- Why Choose a Valve-Gated Hot Runner?MoldMaking Technology, 2001Revenir à la première citation de la source 4
- Two-plate moldsAide technique d’un logiciel de simulation d’injection, 2015Revenir à la première citation de la source 5
- Automatically trimmed cold gatesAide technique d’un logiciel de simulation d’injection, 2017Revenir à la première citation de la source 6
- How to Design Three-Plate Molds, Part 1Plastics Technology, 2023Revenir à la première citation de la source 7
- How to Design Three-Plate Molds, Part 3Plastics Technology, 2024Revenir à la première citation de la source 8
- How to Design Three-Plate Molds, Part 2Plastics Technology, 2023Revenir à la première citation de la source 9
- How to Design Three-Plate Molds, Part 4Plastics Technology, 2024Revenir à la première citation de la source 10
- Tailored latch locks: Finding the right solution for your mouldETMM, European Tool & Mould Making, 2020Revenir à la première citation de la source 11
- Revisiting Some Hot Runner FundamentalsMoldMaking Technology, 2020Revenir à la première citation de la source 12
- How to Make an Informed Hot Runner DecisionMoldMaking Technology, 2020Revenir à la première citation de la source 13
- Internally heated runner provides better heating control and better economyPlastemart, s. d.Revenir à la première citation de la source 14
- The Real Cause of Multi-Cavity Mold ImbalancesMoldMaking Technology, 2012Revenir à la première citation de la source 15
- How to Better Balance Family MoldsMoldMaking Technology, 2019Revenir à la première citation de la source 16
- Family ToolingGuide de conception d’un fabricant de pièces à la demande, s. d.Revenir à la première citation de la source 17
- Hot Runner Stack Molds: A Great Cost-Cutting SolutionMoldMaking Technology, 2008Revenir à la première citation de la source 18
- Multi-Parting Line and Multi-Material SystemsMoldMaking Technology, 2007Revenir à la première citation de la source 19
- Conquering Undercut Design Issues with Side-actions, Inserts, and Shut-offsGuide de conception d’un fabricant de pièces à la demande, s. d.Revenir à la première citation de la source 20
- US5234329A, Angle pin assemblyOffice des brevets et des marques des États-Unis, 1993Revenir à la première citation de la source 21
- US6443723B1, Slide retainer for an injection moldOffice des brevets et des marques des États-Unis, 2002Revenir à la première citation de la source 22
- Angles Stop Negative Areas from Undercutting the Injection ProcessMoldMaking Technology, 2013Revenir à la première citation de la source 23
- Unscrewing Core Design Provides Fast, Accurate Core PositioningMoldMaking Technology, 2006Revenir à la première citation de la source 24
- Collapsible Core Technology Saves Time, Maintenance and MoneyMoldMaking Technology, 2012Revenir à la première citation de la source 25
- Overmolding and Insert Molding Design GuideGuide de conception d’un fabricant de pièces à la demande, s. d.Revenir à la première citation de la source 26
- Multi-Component Molding: Which Way Should You Go?Plastics Technology, 2014Revenir à la première citation de la source 27
- What to Know About Injection Molding Tooling LifeArticle technique d’une plateforme de fabrication à la demande, 2023Revenir à la première citation de la source 28
- Classification of Plastic Injection MoldsBlog technique d’un fabricant industriel, 2019Revenir à la première citation de la source 29
- SPI Class SummarySynthèse technique d’une entreprise d’injection plastique, 2014Revenir à la première citation de la source 30
- Blow Molding vs. Injection MoldingArticle technique d’une plateforme de fabrication à la demande, 2024Revenir à la première citation de la source 31